
Изношенное посадочное место HAMM: как уберечь ресурс новой амортизационной подушки
Опубликовано: 16.10.2026
Замена амортизационной подушки на дорожно-строительной технике HAMM выглядит простой операцией: демонтировал изношенную деталь, очистил поверхность, запрессовал новую. Однако практика показывает, что свежая резинометаллическая втулка иногда служит считанные месяцы, после чего приходится снова разбирать узел. Причина кроется не в качестве комплектующих, а в состоянии металлического основания, куда эта деталь устанавливается. Изношенное посадочное место сводит на нет все усилия по обновлению подвески.
Механика разрушения: что происходит при установке в разбитое гнездо
Амортизационная подушка работает за счет упругой деформации резины, зажатой между внутренней и наружной металлическими обоймами. Заводская сборка предполагает жесткий натяг: наружный диаметр втулки превышает диаметр посадочного отверстия на несколько десятых миллиметра. При запрессовке резина оказывается предварительно сжатой, что и обеспечивает ей способность гасить вибрации и выдерживать ударные нагрузки без микроперемещений относительно металла.
При восстановлении посадки полезно проверить параметры позиции «амортизатор HAMM 354082». Сравнение по фотографии без замеров не обеспечивает точного подбора.
Если посадочное место на раме или рычаге HAMM изношено (разбито, вытянуто в овал, имеет задиры), предварительный натяг исчезает. Под воздействием вибраций от вибрационного барабана и массы катка новая подушка начинает микроперемещаться внутри гнезда. Возникает эффект фреттинга — фрикционной коррозии. Резина перетирается о стенки отверстия, а металлическая наружная обойма втулки истирается о кромки посадочного места. Итог предсказуем: разрушение детали происходит в разы быстрее заявленного ресурса.
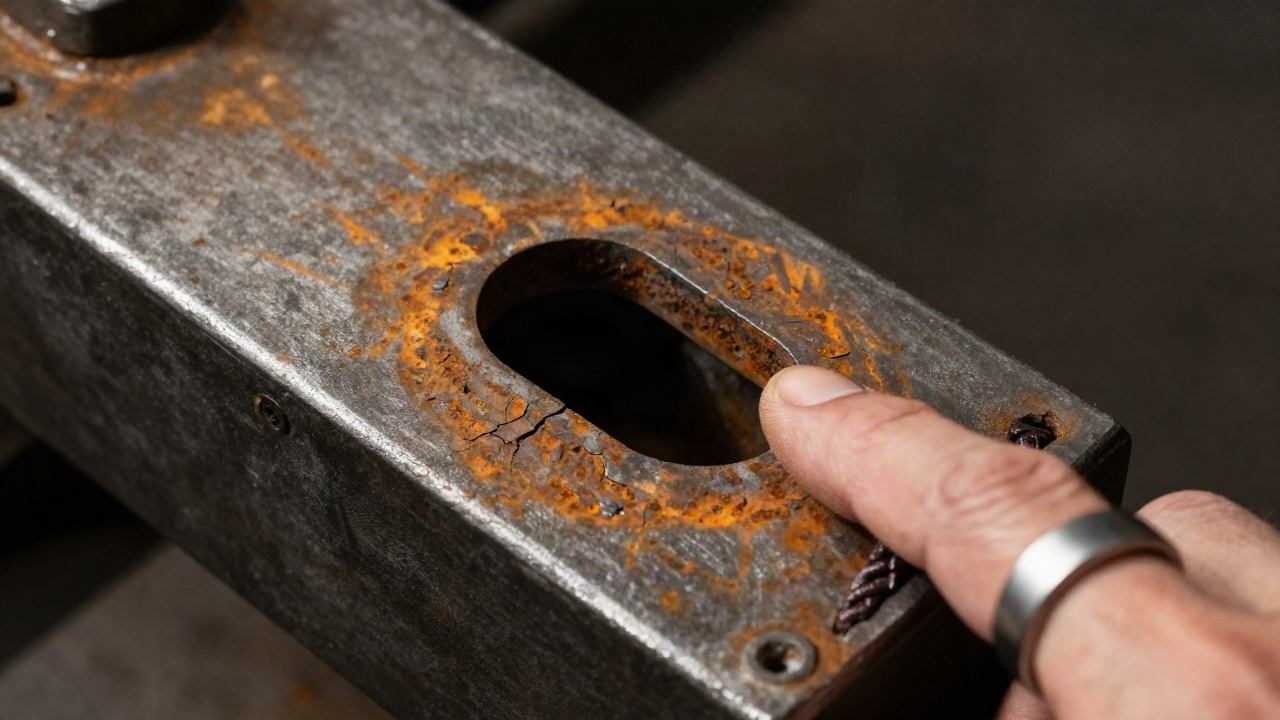
Признаки критического износа посадочного места
Прежде чем приобретать ремкомплект, необходимо объективно оценить состояние металла вокруг отверстия. Косвенные и прямые признаки, указывающие на недопустимый износ:
- Овализация отверстия. При замере штангенциркулем или нутромером разница между максимальным и минимальным диаметром превышает 0,3–0,5 мм. Ось овала обычно совпадает с направлением основной рабочей нагрузки.
- Задиры и риски на внутренней поверхности. Глубокие кольцевые царапины свидетельствуют о том, что старая втулка проворачивалась в гнезде, стачивая металл.
- Ослабленная посадка. Новая деталь входит в отверстие от руки или с минимальным усилием, без характерного сопротивления упругой деформации.
- Следы термического воздействия. Потемнение металла вокруг отверстия говорит о длительном перегреве узла из-за повышенного трения.
Влияние люфта на ресурс амортизационной подушки: цифры и факты
Зависимость срока службы резинометаллического шарнира от состояния посадочного места нелинейна. Даже незначительное увеличение диаметра отверстия ведет к резкому падению долговечности. Приблизительная картина деградации ресурса выглядит так:
| Увеличение диаметра посадочного отверстия (от номинала) | Ориентировочный остаток ресурса новой подушки | Характер работы узла |
|---|---|---|
| 0 – 0,1 мм (норма) | 100% | Штатное гашение вибраций, отсутствие проскальзывания |
| 0,2 – 0,4 мм | 60–70% | Появление микролюфта, локальный износ резины по наружному контуру |
| 0,5 – 0,8 мм | 30–40% | Заметное проворачивание обоймы, ускоренный абразивный износ |
| Более 1 мм | Менее 15% | Сильные удары при выборе зазора, быстрое разрушение втулки |
Как видно, превышение допуска даже на полмиллиметра отбивает у новой детали более половины потенциального срока службы. Каток HAMM, работающий в режиме непрерывных вибраций, уничтожит такую подушку за один-два сезона интенсивной эксплуатации.
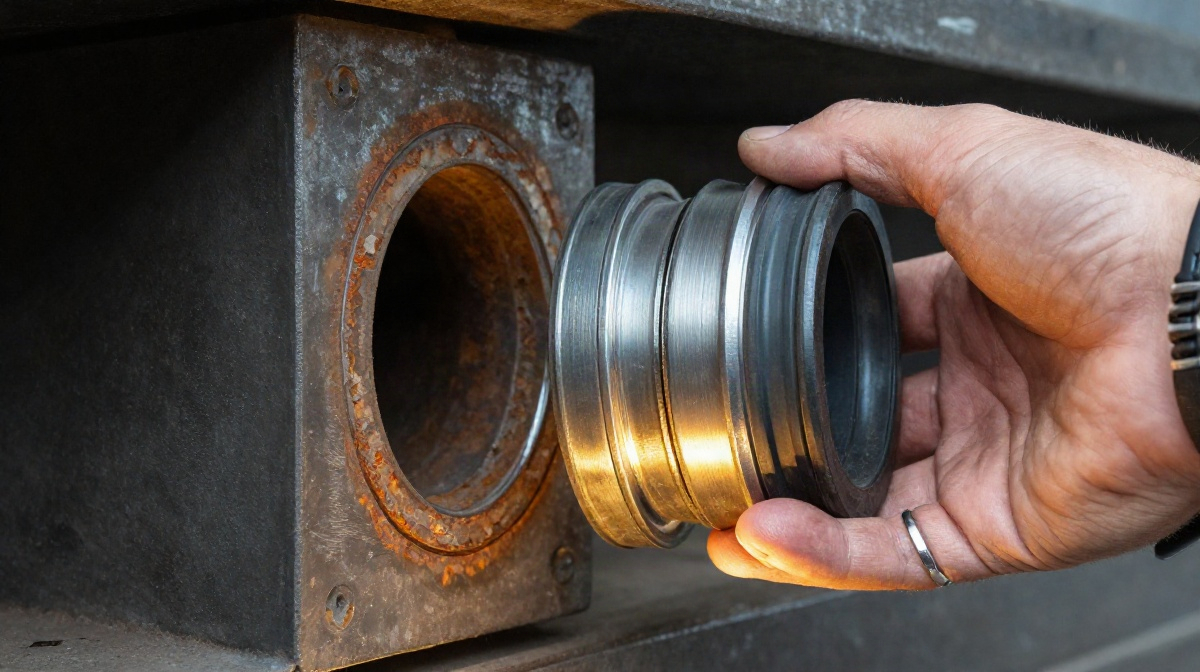
Способы восстановления посадочного гнезда
Игнорировать износ нельзя, но и списывать цельнометаллическую раму или рычаг из-за разбитого отверстия нерационально. Существуют проверенные технологические решения, возвращающие узлу работоспособность.
Установка ремонтной переходной втулки
Самый распространенный и надежный метод для средних степеней износа. Изношенное отверстие растачивается на станке до идеально круглой формы с увеличенным диаметром. Под этот новый размер изготавливается стальная переходная втулка, которая запрессовывается в отверстие с натягом. Внутренний диаметр этой ремонтной втулки строго соответствует номинальному размеру новой амортизационной подушки. Материал для вставки — низкоуглеродистая конструкционная сталь, иногда с последующей цементацией для повышения поверхностной твердости.
Заварка и механическая обработка
Применяется при сильной овализации или когда установка переходной втулки невозможна из-за тонких стенок проушины. Разбитое отверстие заваривается (наплавляется) сварочным аппаратом. Затем металл подвергается отжигу для снятия внутренних напряжений, после чего производится фрезеровка или расточка отверстия в номинальный размер. Метод требует высокой квалификации сварщика: перегрев тонкостенного кронштейна может повести металл, нарушив геометрию всего узла.
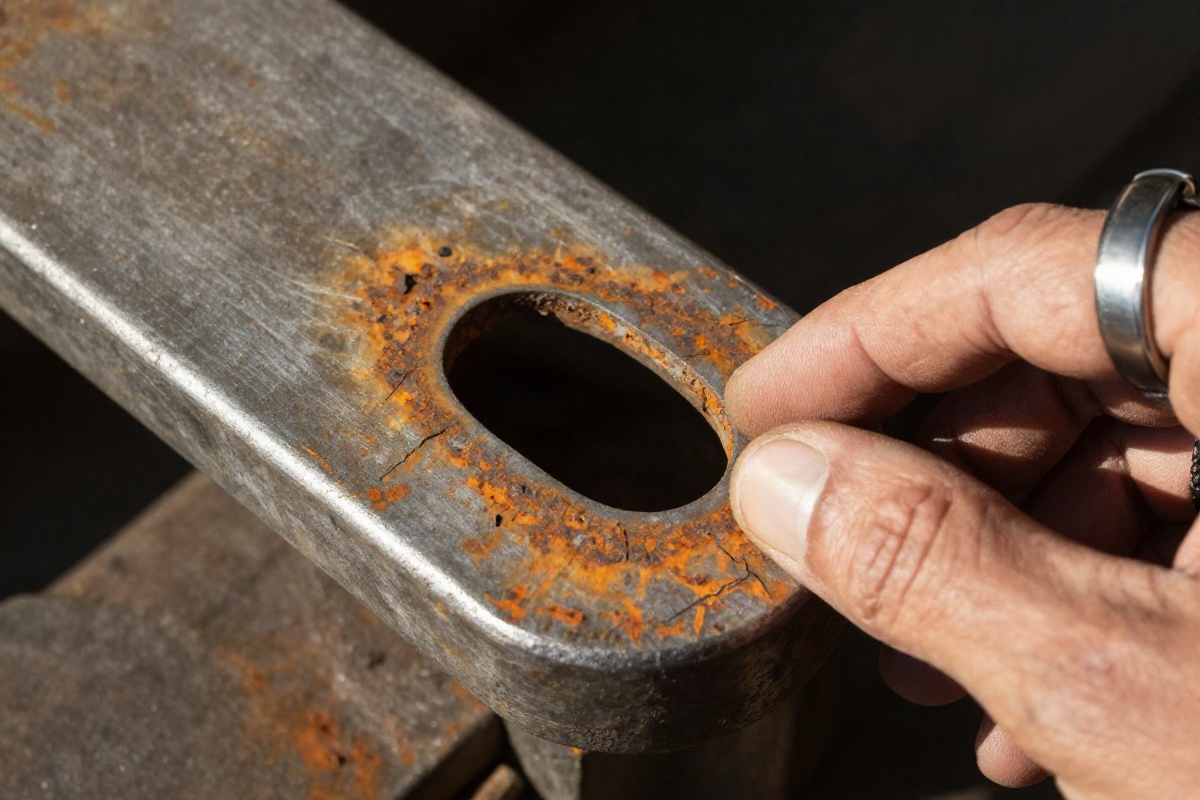
Использование эпоксидных компаундов
Временная мера для экстренного восстановления в полевых условиях. Зазор между новой подушкой и разбитым гнездом заполняется высокопрочной металлизированной эпоксидной пастой. После полимеризации состав удерживает втулку от проворачивания. Однако компаунд не обладает достаточной прочностью на смятие при ударных нагрузках тяжелого катка, поэтому такой ремонт носит краткосрочный характер и применяется только как вынужденная мера для завершения сезона.
Установка новой амортизационной подушки в изношенное посадочное место без его восстановления — нарушение базового принципа ремонтной сборки. Экономия на подготовке основания может приводить к кратному росту затрат на повторную замену узла.
Порядок действий при замене подушки с восстановлением гнезда
Грамотная процедура обновления узла состоит из нескольких обязательных шагов, которые нельзя пропускать.
- Демонтаж и дефектовка. После выпрессовки старой детали посадочное место очищается от грязи, краски и остатков резины металлической щеткой. Проводится замер геометрии отверстия.
- Выбор метода ремонта. На основании замеров принимается решение о расточке под ремонтную втулку или о заварке. Если износ в пределах 0,5 мм, а стенки проушины толстые, достаточно развертки и установки стального кольца.
- Механическая обработка. Расточка выполняется на координатно-расточном или сверлильном станке с использованием кондукторов, чтобы строго выдержать соосность отверстий в случае парных проушин. Ручная обработка напильником недопустима — она не дает цилиндричности и перпендикулярности торцам.
- Запрессовка ремонтной втулки (при наличии). Вставка монтируется на прессе с контролем усилия. После запрессовки внутреннее отверстие при необходимости развертывается или растачивается для точного попадания в размер подушки.
- Установка новой амортизационной подушки. Перед запрессовкой поверхности смазываются консистентной смазкой для снижения трения в момент монтажа. Деталь заходится ровно, без перекосов.
- Фиксация узла. Окончательная затяжка болтовых соединений производится только после того, как каток HAMM опущен на рабочую поверхность (в статическом положении под нагрузкой массы машины). Затяжка на подъемнике создает преднатяг в неправильном положении, что ведет к скручиванию резины при опускании.
Типичные ошибки, обнуляющие ресурс
Даже при восстановленном посадочном месте можно быстро вывести подушку из строя из-за нарушений технологии сборки. Наиболее частые просчеты:
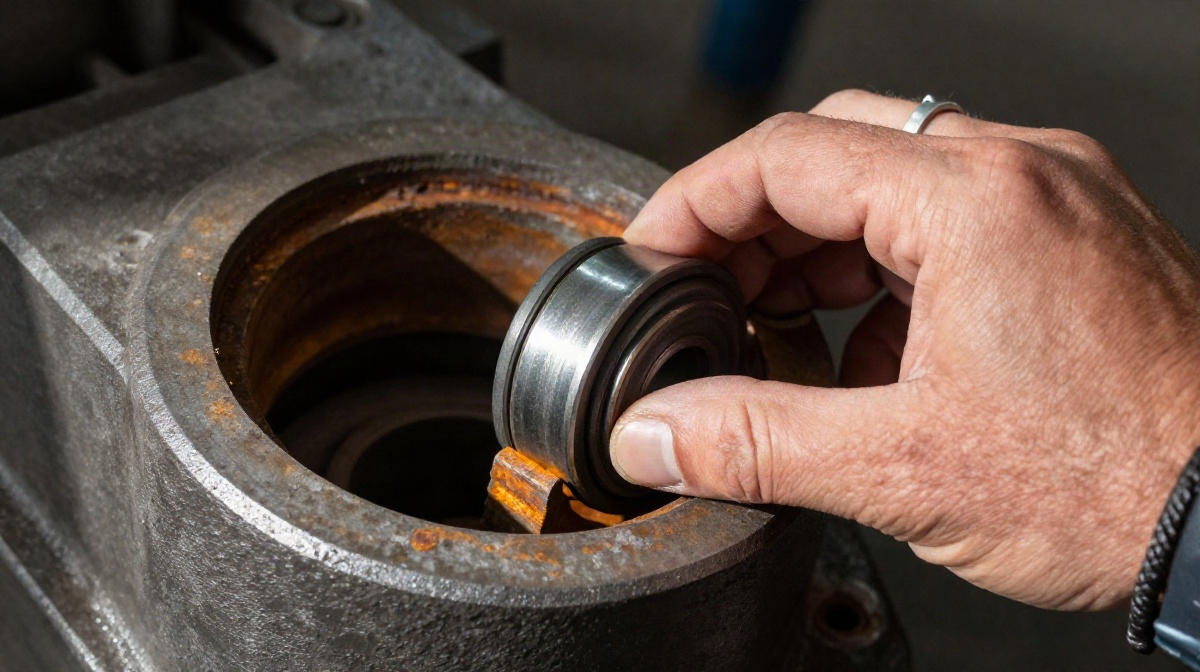
- Использование молотка вместо пресса. Ударная запрессовка деформирует наружную обойму втулки, нарушает адгезию резины к металлу и создает локальные напряжения, которые становятся очагами усталостного разрушения.
- Нанесение масляных смазок. Минеральные масла разрушают резину на основе натурального или синтетического каучука. Для облегчения запрессовки допускается использование только мыльного раствора или специальных монтажных паст на силиконовой основе.
- Игнорирование соосности. Если отверстия в двух парных проушинах (ушках) смещены друг относительно друга, подушка при установке испытывает напряжение на срез. При затяжке болта резина будет постоянно работать на сдвиг, что приведет к быстрому отрыву от внутренней обоймы.
- Оставление старой внутренней обоймы. Иногда при демонтаже наружная часть втулки выходит из гнезда, а внутренняя прикипает к пальцу. Если не снять эту обойму и не зачистить палец, новая деталь сядет на слой продуктов коррозии, что изменит геометрию и снизит эффективность демпфирования.
Ресурс амортизационной подушки определяется не только качеством самой резины и металла, из которого она изготовлена. Базовое условие долговечности — правильная геометрия и состояние сопрягаемой детали. Вибрационные катки HAMM генерируют значительные динамические нагрузки, где каждый микрометр зазора работает против конструкции. Восстановление посадочного места до номинальных параметров — это не дополнительная опция ремонта, а обязательный технологический этап, обеспечивающий отдачу от вложенных в новые комплектующие средств.